Abstracto:La tecnología de enfriamiento termoeléctrico se ha vuelto indispensable para la gestión térmica en microelectrónica, comunicaciones ópticas y dispositivos médicos. Sin embargo, el límite de rendimiento de cualquier módulo TEC está determinado en última instancia por su material. Este artículo examina por quéMateriales termoeléctricos extruidoshan surgido como una alternativa superior a los lingotes de fusión por zonas convencionales, centrándose en su microestructura de textura densa, resistencia mecánica mejorada y la capacidad crítica para soportar espesores de viruta de hasta 0,2 mm. A través de un análisis comparativo de procesos de fabricación, datos de propiedades mecánicas y estudios de casos de aplicación, la discusión demuestra cómo la tecnología de extrusión une el equilibrio de larga data entre la eficiencia termoeléctrica y la robustez mecánica.
- ¿Qué diferencia a los materiales termoeléctricos extruidos de las alternativas de fusión por zonas?
- ¿Cómo crea el proceso de extrusión una estructura de textura densa?
- Por qué las propiedades mecánicas determinan el tamaño mínimo de un módulo TEC
- El umbral de 0,2 mm: permitiendo la fabricación de chips ultrafinos
- Aplicaciones que exigen materiales termoeléctricos extruidos
- Del lingote al módulo: capacidad de fabricación y control de calidad
- Preguntas frecuentes
¿Qué diferencia a los materiales termoeléctricos extruidos de las alternativas de fusión por zonas?
La elección entre extrusión y fusión por zonas no es simplemente una cuestión de preferencia de producción. Determina todo el flujo de trabajo de fabricación posterior de los refrigeradores termoeléctricos, desde cómo se cortan los lingotes en obleas hasta qué tan delgadas se pueden moler esas obleas y cuántas sobreviven a la etapa de corte en cubitos sin fracturarse.
La fusión por zonas ha sido durante mucho tiempo el punto de referencia para producir monocristales de alta pureza a base de Bi₂Te₃. El proceso de solidificación direccional alinea los granos a lo largo del eje de crecimiento, brindando una excelente movilidad al portador. Sin embargo, esta misma alineación crea una vulnerabilidad estructural. Los cristales de Bi₂Te₃ se escinden fácilmente a lo largo del plano basal, lo que significa que durante el corte, el adelgazamiento y el ensamblaje, el material es propenso a astillarse y delaminarse, particularmente cuando el espesor objetivo cae por debajo de 0,5 mm.
El procesamiento de extrusión toma un camino fundamentalmente diferente. A partir de polvos aleados mecánicamente o preprensados, el material se fuerza a pasar a través de una matriz a temperatura elevada, sometiéndolo a una severa deformación plástica. Esta deformación no simplemente da forma al material; reconstruye la arquitectura interna del grano. El resultado es un cuerpo denso y de grano fino con una textura cristalográfica controlada, que conserva las ventajas de transporte anisotrópico del Bi₂Te₃ y al mismo tiempo mejora drásticamente la integridad mecánica.
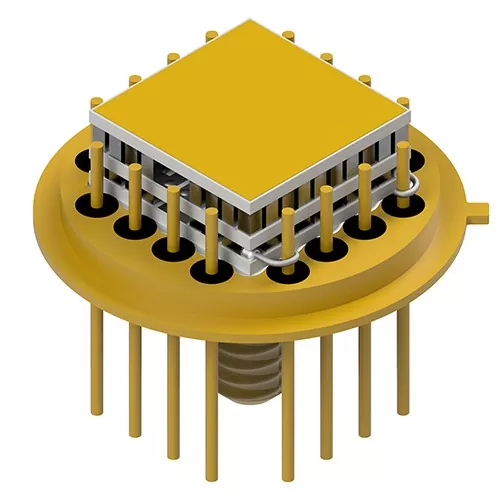
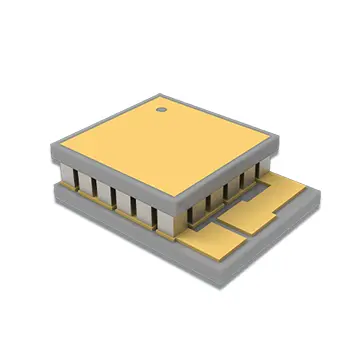
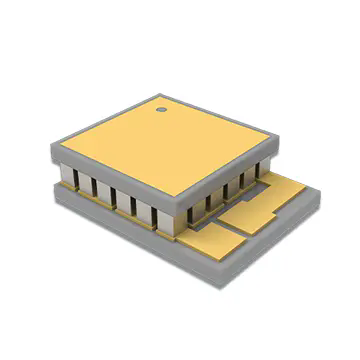
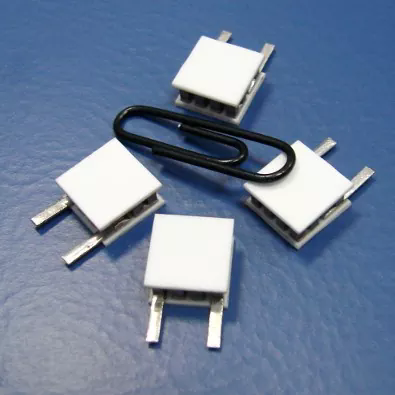
La consecuencia práctica es significativa. Mientras que los lingotes fundidos por zonas pueden producir un rendimiento aceptable en módulos TEC estándar con alturas de patas de 1,0 a 1,5 mm, los materiales producidos por extrusión abren la puerta a arquitecturas de módulos que antes no eran prácticas: micro-TEC con alturas de patas de 0,2 mm, cascadas de múltiples etapas que requieren una consistencia dimensional precisa en cada elemento y soluciones de enfriamiento adyacentes a películas delgadas para dispositivos fotónicos.
¿Cómo crea el proceso de extrusión una estructura de textura densa?
Comprender la transformación microestructural durante la extrusión es esencial para apreciar por qué estos materiales se comportan de manera diferente en el procesamiento posterior. El mecanismo tiene sus raíces en la recristalización dinámica, un proceso en el que los granos se nuclean y crecen de nuevo mientras el material aún está sufriendo deformación.
Refinamiento de grano mediante deformación plástica
Durante la extrusión en caliente, la pieza de trabajo experimenta una intensa tensión de corte al pasar a través de la matriz. Esta energía de deformación impulsa la recristalización dinámica, reemplazando la estructura de grano grueso original con una red de grano refinada, equiaxial o ligeramente alargada. La investigación sobre compuestos a base de Bi₂Te₃ tipo p fabricados mediante extrusión en caliente ha demostrado que la velocidad de extrusión gobierna directamente el equilibrio entre la recristalización y el crecimiento del grano. A una velocidad controlada de 1,0 mm/min, se pueden lograr tamaños de grano promedio de hasta 1,53 μm, acompañados de una alta densidad de límites de grano de ángulo bajo.
Estos límites de ángulo bajo son críticos. A diferencia de los límites de ángulo alto, que dispersan a los portadores de carga y degradan la conductividad eléctrica, los límites de ángulo bajo preservan la movilidad de los portadores y al mismo tiempo contribuyen a la dispersión de fonones, suprimiendo así la conductividad térmica de la red. Esta doble función es lo que permite que los materiales extruidos mantengan un rendimiento termoeléctrico competitivo con sus homólogos de fusión zonal, al tiempo que obtienen una resistencia mecánica sustancial.
Control de textura y gestión de anisotropía
Bi₂Te₃ es un material en capas y sus propiedades termoeléctricas son fuertemente anisotrópicas. La dirección dentro del plano (perpendicular al eje c) exhibe una movilidad del portador mucho mayor que la dirección transversal al plano. El procesamiento de extrusión aprovecha esta anisotropía alineando el eje c preferentemente a lo largo de la dirección de extrusión, creando lo que se conoce como textura de fibra.
El grado de textura se cuantifica mediante el factor de orientación F, que oscila entre 0 (aleatorio) y 1 (perfectamente alineado). Mediante un control cuidadoso de la temperatura y la velocidad de extrusión, se han logrado valores F de 0,28 a 0,41 en materiales tipo p. Para Bi₂Te₃ tipo n, se ha demostrado que alinear la dirección de extrusión con la textura inicial en el plano duplica al menos el grado de textura, lo que produce movilidades del portador a temperatura ambiente de 263 cm²V⁻¹s⁻¹ y factores de potencia cercanos a 47,3 μWcm⁻¹K⁻².
Comparación de estructuras internas
| Artículo de comparación | Materiales extruidos Bi₂Te₃-Sb₂Te₃ | Materiales de fusión de zonas tradicionales |
|---|---|---|
| Estructura interna | Estructura de textura densa | Estructura cristalina direccional |
| Procesamiento mecánico | Mayor resistencia durante el corte y raleo. | Más sensible a los defectos relacionados con la escisión |
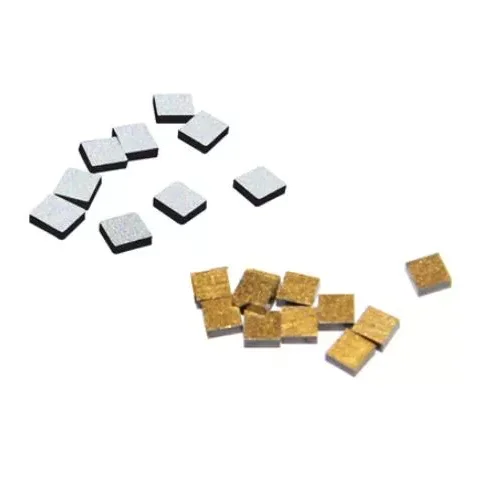
| Fabricación de virutas finas | Admite componentes TEC de 0,2 mm de espesor | Más difícil para el procesamiento ultrafino |
| Consistencia de materiales | Uniformidad de textura controlada | Depende de las condiciones de crecimiento de los cristales. |
| Aplicaciones | Micro TEC, TEC multietapa, refrigeración de precisión | Aplicaciones TEC convencionales |
Por qué las propiedades mecánicas determinan el tamaño mínimo de un módulo TEC
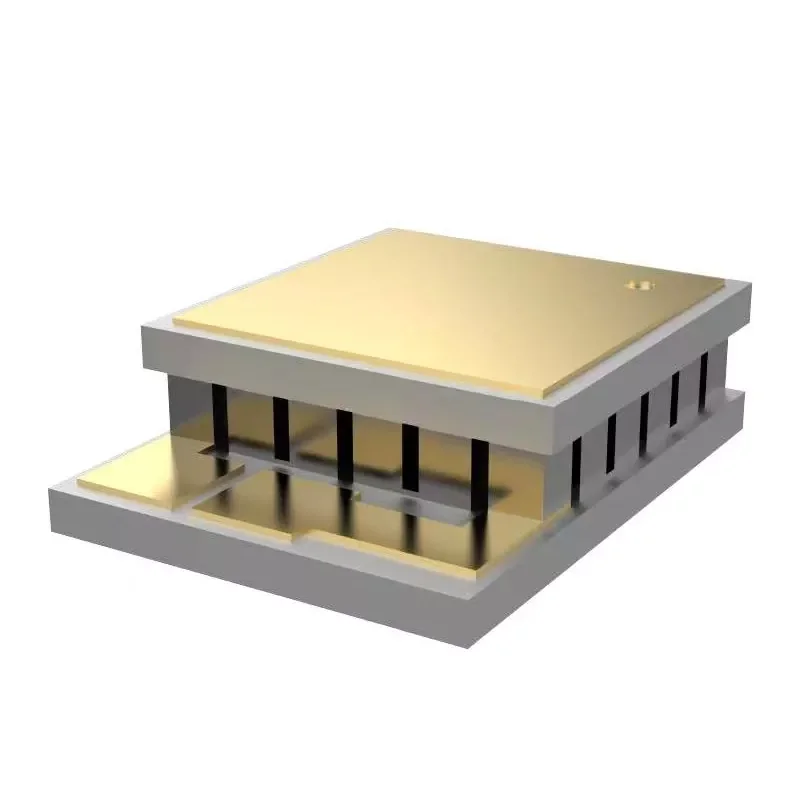
En el diseño de refrigeradores termoeléctricos, una relación simple rige qué tan pequeño puede llegar a ser un módulo: la altura mínima de las patas está limitada por la resistencia mecánica del material. Una pata termoeléctrica que sea demasiado delgada para su área de sección transversal se fracturará durante la soldadura, el corte en cubitos o el ciclo térmico. Esta no es una preocupación teórica: es el principal obstáculo en la miniaturización de TEC.
El proceso de extrusión aborda directamente esta limitación. Al refinar el tamaño del grano e introducir dislocaciones de alta densidad, la extrusión aumenta sustancialmente la resistencia a la compresión y al corte en comparación con el material fundido en zonas.
Perfiles de propiedades mecánicas tipo N y tipo P
| Propiedad mecánica | Material tipo N | Material tipo P |
|---|---|---|
| Resistencia a la compresión (MPa) | 54.0 | 66.0 |
| Resistencia al corte (MPa) | 16.0 | 21.0 |
| Módulo de Young (GPa) | 47.0 | 42.0 |
| Relación de Poisson | 0.30 | 0.30 |
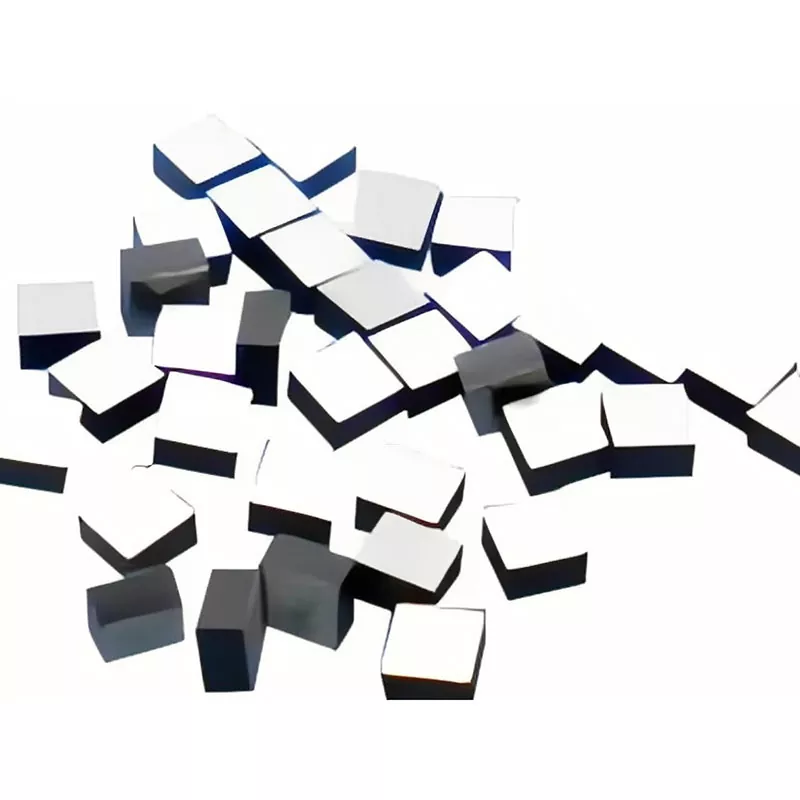
Estos valores representan un margen sustancial sobre lo que normalmente se requiere para el procesamiento de chips finos. A modo de contexto, se ha informado que los compuestos a base de Bi₂Te₃ tipo p extruidos en caliente tienen resistencias a la compresión que alcanzan 189–226 MPa y resistencias a la flexión de 126–139 MPa dependiendo de las condiciones de extrusión. Estas propiedades mejoradas son las que hacen posible cortar micropartículas con dimensiones tan pequeñas como 100 × 100 × 200 μm³ sin fracturas.
Fiabilidad del ciclo térmico
La resistencia mecánica también gobierna la confiabilidad a largo plazo bajo ciclos térmicos. Cuando funciona un módulo TEC, las patas termoeléctricas experimentan ciclos repetidos de calentamiento y enfriamiento. Los límites de los granos actúan como puntos débiles donde las microfisuras pueden nuclearse y propagarse. La estructura densamente unida y de grano fino producida por extrusión distribuye las tensiones térmicas de manera más uniforme que la estructura cristalina propensa a la escisión del material fundido por zonas, lo que mejora la resistencia a la fatiga cíclica.
El umbral de 0,2 mm: permitiendo la fabricación de chips ultrafinos
La capacidad de procesar material termoeléctrico hasta un espesor de 0,2 mm no es simplemente una curiosidad de fabricación: es la tecnología que permite detrás de una nueva generación de dispositivos de refrigeración compactos. Con este espesor, una pata termoeléctrica tiene una relación altura-ancho que se acerca a 1:1 para geometrías de elementos típicas, lo que significa que la carga estructural durante el ensamblaje es predominantemente compresiva en lugar de flexión.
Tres factores hacen que la extrusión sea el proceso que permite este régimen de espesor.
Sensibilidad de escisión reducida
El Bi₂Te₃ fundido en la zona se escinde fácilmente a lo largo del plano basal. Cuando una oblea se adelgaza por debajo de aproximadamente 0,5 mm, incluso tensiones de manipulación menores pueden iniciar grietas de escisión que se propagan por todo el elemento. El proceso de extrusión interrumpe este camino de escisión al introducir granos mal orientados y límites de ángulo bajo que desvían la propagación de grietas. El resultado es un material que puede tolerar el abuso mecánico del corte en cubitos, el ensamblaje de recogida y colocación y la soldadura sin fracturas catastróficas.
Textura controlada para un corte en cubitos consistente
En los módulos TEC de elementos múltiples, cada pata debe tener características eléctricas y térmicas casi idénticas. Si la orientación de la textura varía de un elemento a otro, el rendimiento de enfriamiento del módulo se vuelve impredecible. La extrusión produce lingotes con una textura uniforme en toda su longitud, lo que garantiza que los elementos cortados desde diferentes posiciones dentro del mismo lingote exhiban propiedades consistentes. Esta consistencia es particularmente importante en configuraciones TEC de múltiples etapas, donde cientos de elementos deben operar en equilibrio térmico.
Compatibilidad de equipos de procesamiento
La resistencia mecánica del material extruido también afecta la selección de equipos posteriores. Debido a que el material resiste el astillamiento, los fabricantes pueden utilizar velocidades de alimentación más altas durante el corte en obleas y en cubitos, lo que reduce el tiempo y el costo de procesamiento. De manera similar, los sistemas automatizados de recogida y colocación pueden manejar elementos más delgados con menor riesgo de rotura, lo que permite líneas de montaje de mayor rendimiento.
Aplicaciones que exigen materiales termoeléctricos extruidos
Las ventajas técnicas de la extrusión se traducen en beneficios tangibles en varios ámbitos de aplicación donde los elementos termoeléctricos delgados y confiables son esenciales.
Comunicación óptica y enfriamiento de diodos láser
Los transceptores ópticos y los diodos láser son extremadamente sensibles a la temperatura. La deriva de la longitud de onda, la reducción de la potencia de salida y la degradación acelerada son el resultado de un control térmico inadecuado. En los módulos ópticos 5G, por ejemplo, los refrigeradores termoeléctricos deben mantener las temperaturas del chip láser dentro de tolerancias estrictas mientras se instalan en paquetes que se miden en milímetros.
La capacidad de chip fino de 0,2 mm respalda directamente este requisito. Los materiales termoeléctricos a base de Bi₂Te₃ extruidos en caliente se han validado en aplicaciones de módulos ópticos, lo que demuestra un control eficaz de la temperatura del chip fotónico con potencial para la integración en sistemas de comunicaciones, láser e infrarrojos. La alta resistencia a la compresión del material garantiza que las patas termoeléctricas sobrevivan a los procesos de soldadura y ensamblaje utilizados en la fabricación de transceptores, donde los desajustes de expansión térmica fracturarían los materiales más débiles.
Estructuras TEC de múltiples etapas
Los refrigeradores termoeléctricos de múltiples etapas apilan múltiples capas de elementos termoeléctricos para lograr diferencias de temperatura que una sola etapa no puede alcanzar. Cada etapa adicional aumenta la capacidad de bombeo de calor y el ΔT alcanzable, pero también introduce nuevos desafíos mecánicos. Los elementos en etapas superiores deben ser más delgados y deben mantener un rendimiento consistente con los elementos en etapas inferiores.
La tecnología de extrusión se ha aplicado específicamente para fabricar patas termoeléctricas para refrigeradores multietapa de estado sólido que funcionan a temperaturas de hasta aproximadamente 140 K. Las propiedades mecánicas del material extruido (particularmente su resistencia a la fractura durante el ensamblaje de estructuras multicapa estrechamente empaquetadas) son las que hacen que estos diseños en cascada sean fabricables.
Control de temperatura médica y de laboratorio
Los refrigeradores termoeléctricos se utilizan ampliamente en sistemas de refrigeración médicos, instrumentos de laboratorio y equipos de investigación donde la regulación precisa de la temperatura es fundamental. Las aplicaciones van desde mantener la estabilidad de los reactivos en dispositivos de diagnóstico hasta controlar la temperatura de la muestra en instrumentos analíticos.
En estos entornos, el material termoeléctrico debe ofrecer rendimiento térmico y confiabilidad a largo plazo. Los materiales extruidos Bi₂Te₃-Sb₂Te₃ ofrecen la combinación necesaria: rendimiento termoeléctrico cerca de la temperatura ambiente comparable al material fundido en zona, junto con durabilidad mecánica que garantiza un funcionamiento estable durante miles de ciclos térmicos.
Gestión Térmica Industrial y de Semiconductores
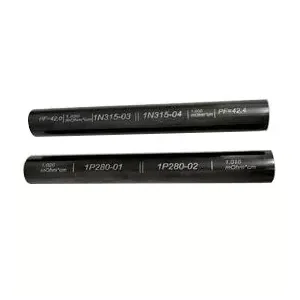
Los lingotes extruidos de gran diámetro, disponibles en diámetros de hasta 35 mm y longitudes de 120 mm o 240 mm, sirven para la producción industrial de TEC donde se requieren elementos de refrigeración más grandes. Las aplicaciones incluyen gestión térmica localizada en equipos semiconductores, sistemas de refrigeración electrónicos y dispositivos de control de temperatura industrial. La escalabilidad del procesamiento de extrusión permite a los fabricantes producir lingotes en volúmenes que no serían prácticos con métodos de crecimiento monocristalino.
Del lingote al módulo: capacidad de fabricación y control de calidad
La producción de materiales termoeléctricos extruidos requiere un enfoque de fabricación integrado que abarque la preparación del material, el procesamiento de extrusión, la fabricación de elementos y el ensamblaje de módulos. Cada etapa debe controlarse para mantener las características microestructurales que dan a los materiales extruidos sus ventajas de rendimiento.
Preparación de materiales y extrusión
El proceso comienza con la preparación de composiciones de solución sólida de Bi₂Te₃-Sb₂Te₃, con un control cuidadoso de la estequiometría y los niveles de dopante para lograr el tipo de vehículo y la concentración deseados. Luego, el material preparado se consolida y se extruye en condiciones controladas de temperatura y velocidad de deformación. Los parámetros de extrusión (temperatura, velocidad y relación de reducción) determinan el tamaño del grano, la intensidad de la textura y la densidad de los defectos, todos los cuales influyen en las propiedades termoeléctricas y mecánicas.
Procesamiento y ensamblaje de elementos
Después de la extrusión, el lingote se procesa para convertirlo en elementos termoeléctricos mediante oblea, corte en cubitos y preparación de la superficie. La resistencia mecánica mejorada del material extruido permite un adelgazamiento agresivo de hasta 0,2 mm y un corte preciso en cubitos con un alto rendimiento. Luego, los elementos se metalizan, sueldan y ensamblan en módulos. La verificación de calidad incluye inspección dimensional, medición de propiedades eléctricas y pruebas de rendimiento térmico.
Equipo de fabricación
Una línea completa de producción de materiales y módulos termoeléctricos extruidos incluye:
- Horno de inmersión de estaño: para revestimiento de soldadura de extremos de elementos
- Máquina de moldeo oscilante por vibración: para un posicionamiento preciso de los elementos
- Máquina de soldar: Para interconexión eléctrica.
- Horno: Para curado y tratamiento térmico.
- Máquina dosificadora: Para aplicación de adhesivos
- Máquina selladora automática: Para encapsulación de módulos.
- Máquina cortadora: Para obleas y troceados
- Máquina de solidificación: para la formación de juntas de soldadura.
- Equipos de soldadura por reflujo: para soldadura de alta confiabilidad
- Máquina de impresión completamente automática: Para patrones de metalización.
Preguntas frecuentes
¿Cuál es la principal ventaja de la extrusión sobre la fusión por zonas para materiales termoeléctricos?
La extrusión produce una estructura texturizada densa y de grano fino que ofrece una resistencia mecánica superior a la de los monocristales fundidos en zonas. Esta ventaja de resistencia permite el procesamiento en dimensiones más delgadas (hasta 0,2 mm) sin fracturas durante el corte, el adelgazamiento o el ensamblaje, al tiempo que mantiene un rendimiento termoeléctrico competitivo con el material fundido por zonas.
¿Pueden los materiales termoeléctricos extruidos igualar el rendimiento termoeléctrico de los monocristales?
Sí. A través de la orientación controlada de la textura y el refinamiento del grano, los materiales extruidos a base de Bi₂Te₃ logran movilidades del portador y factores de potencia comparables a las muestras fundidas por zonas. La estructura de grano fino también introduce una dispersión de fonones adicional que puede reducir la conductividad térmica de la red, mejorando potencialmente la cifra de mérito general.
¿Qué espesores de viruta se pueden producir de forma fiable a partir de lingotes extruidos?
Los materiales extruidos Bi₂Te₃-Sb₂Te₃ admiten la fabricación de chips termoeléctricos de hasta 0,2 mm de espesor. Esta capacidad es posible gracias a la resistencia a la compresión (54–66 MPa) y al corte (16–21 MPa) del material, que proporcionan suficiente integridad estructural para el procesamiento ultrafino y el ensamblaje automatizado.
¿Los materiales extruidos son adecuados para configuraciones TEC de múltiples etapas?
Absolutamente. Los TEC de múltiples etapas requieren un rendimiento constante en muchos elementos y durabilidad mecánica durante el apilamiento. La textura uniforme y la alta resistencia mecánica de los materiales extruidos los hacen muy adecuados para estas aplicaciones, y la tecnología de extrusión se ha aplicado específicamente para fabricar patas para refrigeradores de múltiples etapas que funcionan a temperaturas de hasta ~140 K.
¿Qué dimensiones de lingote están disponibles para materiales termoeléctricos extruidos?
Las dimensiones estándar de los lingotes extruidos incluyen longitudes de 120 mm y 240 mm, con diámetros de 25 mm, 30 mm y 35 mm. Estas dimensiones admiten tanto la producción de elementos micro-TEC como componentes de refrigeración industrial más grandes.
¿Está listo para explorar cómo los materiales termoeléctricos extruidos pueden mejorar el rendimiento de fabricación de TEC y permitir arquitecturas de dispositivos más delgadas?
Contáctenos